PLA, PETG, ABS, TPU, nylon : quel matériau choisir ?
Mis à jour le 17 novembre 2026
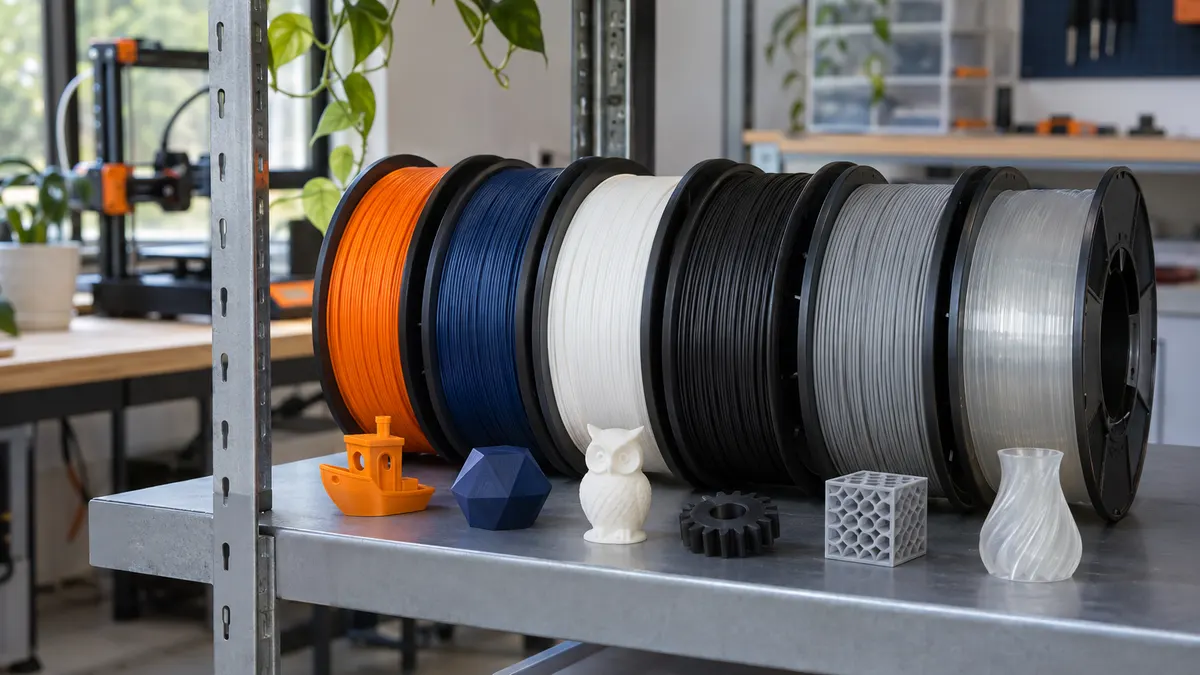
C’est la matière, plus que la machine, qui décide si une pièce imprimée tiendra. Un support de téléphone en PLA se déforme sur un tableau de bord en été ; le même en ASA y passe des années. Ce guide présente les plastiques les plus courants en impression 3D à dépôt de fil, ce que chacun supporte, et comment choisir selon l’usage.
Les six plastiques à connaître
- Le PLA. Le plus utilisé. Fabriqué à partir d’amidon végétal, il s’imprime facilement, donne de belles surfaces et coûte peu. Il est rigide mais cassant, et il ramollit dès 55 à 60 °C : à éviter dans une voiture, près d’une source de chaleur ou en plein soleil.
- Le PETG. Un proche parent du plastique des bouteilles d’eau. Plus tenace que le PLA, insensible à l’eau, il supporte environ 70 à 80 °C. C’est le bon choix par défaut pour une pièce utile.
- L’ABS. Le plastique des briques de construction et de nombreux boîtiers. Il résiste aux chocs et à la chaleur, autour de 90 à 100 °C, et se lisse à la vapeur d’acétone. Il est plus délicat à imprimer : il se rétracte en refroidissant, et tous les ateliers ne le proposent pas.
- L’ASA. Un cousin de l’ABS qui résiste en plus aux rayons du soleil. C’est la matière des pièces qui vivent dehors.
- Le TPU. Un plastique souple, proche du caoutchouc : joints, patins, protections, soufflets, bracelets. Sa dureté se choisit, du très mou au presque rigide.
- Le nylon (polyamide). Il encaisse les frottements et les efforts répétés sans casser : engrenages, charnières, clips. Il absorbe l’humidité, ce qui le rend exigeant à imprimer en fil ; en frittage de poudre, c’est la matière de référence.
En un coup d’œil
| Matière | Tenue à la chaleur | Ses points forts | À éviter pour |
|---|---|---|---|
| PLA | Environ 55 à 60 °C | Aspect, précision, prix | La chaleur, l’extérieur, les chocs |
| PETG | Environ 70 à 80 °C | Ténacité, tenue à l’eau | Les pièces très rigides ou très chaudes |
| ABS | Environ 90 à 100 °C | Chocs, chaleur, lissage possible | Le plein soleil prolongé |
| ASA | Environ 90 à 100 °C | Extérieur, soleil, intempéries | Les détails très fins |
| TPU | Variable selon la dureté | Souplesse, amortissement | Les pièces qui doivent rester rigides |
| Nylon | Élevée, variable selon le type | Usure, efforts répétés | Les pièces d’aspect, les milieux humides sans précaution |
Ces températures sont des ordres de grandeur : elles varient d’un fabricant à l’autre, et une pièce sous effort se déforme avant de les atteindre.
PLA, PETG ou ABS : lequel prendre ?
Pour un objet décoratif, une maquette ou un prototype de forme, le PLA : il est le plus beau et le moins cher. Pour une pièce qui sert (un support, un boîtier, une pièce de rechange), le PETG, plus solide et à peine plus coûteux. L’ABS ou l’ASA dès que la pièce chauffe ou vit dehors. Dans le doute entre PLA et PETG pour une pièce utile, prenez le PETG.
Les matières techniques
- Les matières chargées en fibre de carbone ou de verre. Des fibres courtes mêlées au nylon ou au PETG : la pièce gagne en rigidité et en stabilité, pour des gabarits, des outillages, des pièces de drone.
- Le polycarbonate. Très résistant aux chocs et à la chaleur, au-delà de 110 °C.
- Le PEEK et le PEI. Des plastiques de haute performance, qui remplacent parfois le métal. Ils demandent des machines spéciales et relèvent de prestataires industriels.
Fils « bois », « métal », « pierre » : pour l’aspect seulement
Ces fils sont du PLA mêlé de poudre de bois, de bronze ou de minéraux. Ils imitent bien la matière, se poncent et se patinent, mais ils gardent les propriétés du PLA : ils ne sont ni plus solides, ni plus résistants à la chaleur. Une vraie pièce métallique relève de l’impression 3D métal.
Choisir selon l’usage
- La pièce vit dehors : ASA en premier, PETG à défaut.
- Elle chauffe (voiture, moteur, appareil électrique) : ABS, ASA, nylon ou polycarbonate. Jamais de PLA.
- Elle force ou frotte : nylon, PETG, ou matière chargée en fibre.
- Elle doit plier ou amortir : TPU.
- Elle doit être belle : PLA, ou résine pour les petits détails.
- Elle doit être légère et rigide : nylon chargé en fibre de carbone.
- Elle touche des aliments : prudence. Une matière « apte au contact alimentaire » ne suffit pas : les stries d’une pièce imprimée retiennent les résidus et se nettoient mal. Parlez-en à l’atelier, qui proposera une matière certifiée et un revêtement, ou vous le déconseillera.
Au-delà du fil
Le dépôt de fil n’est pas le seul procédé. Les résines donnent des détails fins, le nylon en poudre des pièces solides dans toutes les directions, et le métal des pièces en aluminium, en inox ou en titane. Le guide quel procédé choisir les compare.
Décrivez l’usage plutôt que la matière
Vous n’avez pas à trancher seul. Dites à l’atelier ce que la pièce supporte, où elle vit et ce que vous attendez de son aspect : il proposera la matière, et parfois une autre que celle que vous aviez en tête, moins chère ou plus sûre. Dans l’annuaire, chaque fiche liste les matériaux travaillés par l’atelier, et les filtres permettent de ne garder que ceux qui proposent celui qu’il vous faut. La matière pèse aussi sur le budget : voyez combien coûte une impression 3D.