Poncer, lisser, peindre une impression 3D : les finitions
Mis à jour le 17 novembre 2026
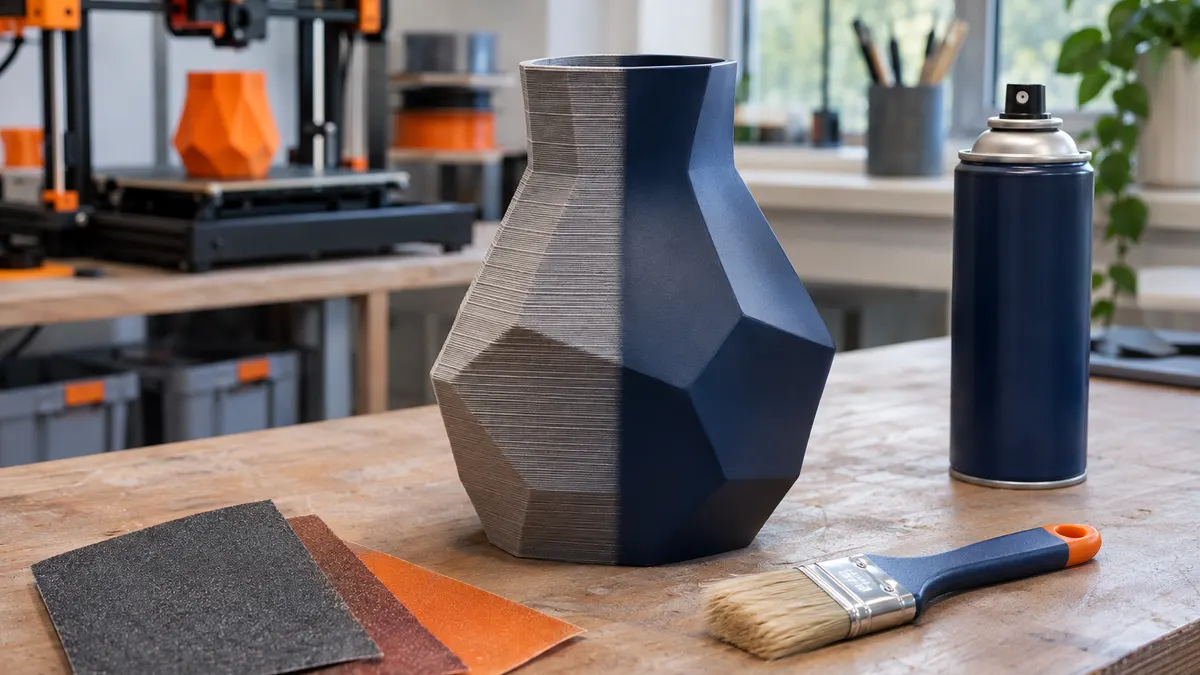
Une pièce qui sort d’une imprimante 3D n’a pas l’aspect d’un objet du commerce : on y voit les couches, les traces des supports, parfois un grain. La finition, ou post-traitement, comble cet écart. Voici à quoi s’attendre selon le procédé, les techniques pour poncer, lisser et peindre une impression 3D, et ce qu’il faut demander à l’atelier.
La pièce brute : à quoi s’attendre
- En dépôt de fil : des stries horizontales, plus ou moins marquées selon l’épaisseur des couches, et une surface moins nette là où des supports ont soutenu la pièce.
- En résine : une surface lisse, presque moulée, avec de petits points à l’endroit des supports.
- En poudre de nylon : un aspect mat, régulier, légèrement granuleux, sans stries ni supports. La pièce est blanche ou grise.
La moitié de la finition se joue donc avant l’impression. Des couches plus fines, une pièce bien orientée (la belle face vers le haut, les supports du côté caché) ou le choix de la résine pour un petit objet détaillé évitent des heures de ponçage.
Poncer
C’est la base de tout le reste. On commence par un papier abrasif assez gros pour effacer les stries, puis on monte en finesse, jusqu’à un grain très fin si la pièce doit être peinte brillante. Deux conseils : poncer à l’eau, qui évite la poussière et l’encrassement du papier, et sans appuyer ni insister au même endroit, car le PLA chauffe et se ramollit sous le frottement.
Le ponçage a ses limites : il arrondit les arêtes vives, efface les petits détails, et n’atteint pas le fond des creux.
Lisser
- L’apprêt garnissant. C’est la méthode la plus sûre pour une pièce en fil. Cet apprêt épais, en bombe, comble les stries ; on ponce, on recommence une ou deux fois, et la surface devient uniforme. Un mastic rebouche les défauts plus profonds.
- La résine de lissage. Une fine couche de résine époxy, passée au pinceau, noie les couches et laisse une surface brillante et dure.
- La vapeur de solvant. Les vapeurs d’acétone fondent en surface l’ABS et l’ASA, qui deviennent lisses et brillants. La méthode ne fonctionne ni sur le PLA, ni sur le PETG, et elle se pratique en atelier, avec les précautions qu’impose un solvant inflammable.
- Le lissage chimique industriel. Pour les pièces en nylon fritté, un traitement en vapeur referme la surface : la pièce devient lisse, étanche et plus facile à nettoyer.
- Le sablage et la tribofinition. Projection de billes ou brassage dans un bac d’abrasifs : des finitions régulières, adaptées aux séries.
Peindre une impression 3D
- Nettoyer et dégraisser la pièce, à l’eau savonneuse puis à l’alcool.
- Apprêter. La sous-couche fait accrocher la peinture et révèle les défauts restants : c’est le moment de les reprendre.
- Peindre en couches fines, à la bombe ou à l’aérographe pour les surfaces, au pinceau pour les détails. Les peintures acryliques conviennent à presque toutes les matières.
- Vernir, mat, satiné ou brillant, pour protéger la peinture des frottements et du soleil.
Une pièce en résine se peint presque sans préparation, ce qui explique son succès pour les figurines. Une pièce en fil demande le lissage décrit plus haut si l’on veut faire disparaître les couches sous la peinture.
Teindre, vernir, métalliser
- La teinture. Les pièces en nylon fritté sont plongées dans un bain de teinture : le noir est le plus courant, d’autres couleurs existent. La couleur pénètre la surface et ne s’écaille pas.
- Le vernis protège les résines du jaunissement et rend sa transparence à une résine claire après ponçage.
- La métallisation. Un dépôt de métal sur une pièce plastique lui donne l’aspect, et en partie la rigidité, d’une pièce métallique.
- La couleur dans la matière. La plupart des fils existent en dizaines de teintes : choisir la bonne couleur dès l’impression évite souvent de peindre.
Assembler
Une pièce plus grande que la machine est imprimée en plusieurs parties. Elles se collent à la colle cyanoacrylate ou à l’époxy, et le joint se masque au mastic avant peinture. Pour visser et dévisser souvent, l’atelier pose des inserts filetés en laiton, enfoncés à chaud dans le plastique : ils tiennent bien mieux qu’un filetage imprimé.
Quelle finition pour quel besoin
| Niveau de finition | Ce que l’atelier fait | Pour quelles pièces |
|---|---|---|
| Brut, supports retirés | Retrait des supports, ébavurage | Pièces cachées, pièces fonctionnelles, essais de forme |
| Poncé | Ponçage des faces visibles | Pièces manipulées, objets du quotidien |
| Apprêté, prêt à peindre | Lissage, apprêt, ponçage fin | Maquettes et figurines que vous peindrez vous-même |
| Peint et verni | Mise en couleur complète | Maquettes d’exposition, prototypes d’aspect, pièces de présentation |
| Teint ou lissé chimiquement | Traitement par lot | Séries en nylon |
Ce que coûte une finition
La finition est du temps de main-d’œuvre, pièce par pièce. Sur un objet soigné, elle dépasse facilement le coût de l’impression elle-même : une maquette peinte peut demander plusieurs heures de travail pour une heure de machine. Les traitements par lot, comme la teinture ou le sablage, pèsent beaucoup moins. Ne demandez donc que la finition utile, et seulement sur les faces qui se voient. Le guide combien coûte une impression 3D détaille les autres postes du prix.
Bien formuler sa demande
- Nommez le niveau voulu avec les mots du tableau : « brut », « poncé », « prêt à peindre », « peint ».
- Désignez les faces visibles : l’atelier oriente la pièce et place les supports en conséquence.
- Joignez une photo de référence pour une couleur ou un rendu précis, ou une référence de teinte.
- Dites si vous ferez la finition vous-même : l’atelier choisira une matière qui se ponce et se peint bien.
Trouver un atelier qui soigne la finition
Tous les imprimeurs 3D ne proposent pas la peinture ou le lissage : beaucoup livrent brut. Dans l’annuaire, chaque fiche indique les finitions annoncées par l’atelier. Pour une pièce d’aspect, voyez aussi quel procédé choisir : le bon procédé reste la première des finitions.