L’impression 3D SLS et MJF (frittage de poudre) expliquée
Mis à jour le 19 novembre 2026
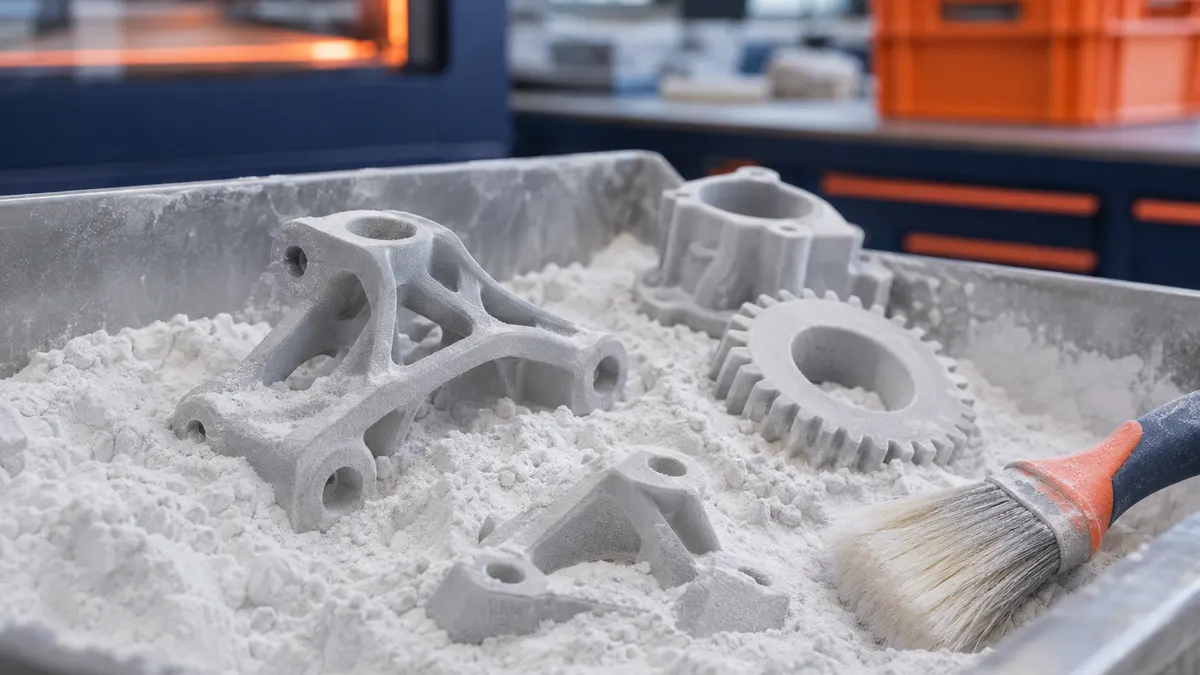
Le frittage de poudre est le procédé des pièces en plastique qui doivent vraiment servir. Une poudre de nylon est fusionnée couche après couche, au laser pour le SLS (selective laser sintering), ou par un agent de fusion projeté puis chauffé pour le Multi Jet Fusion (MJF). Les pièces sortent presque aussi solides dans toutes les directions, sans supports, et leur prix baisse vite avec la quantité. Ce guide explique le procédé, ses forces, ses limites, et quand il vaut mieux que le fil ou la résine.
Comment fonctionne le frittage de poudre
La machine étale une couche de poudre d’environ un dixième de millimètre dans un bac chauffé juste sous la température de fusion du nylon. Un laser (SLS) trace alors la section de chaque pièce et fait fondre les grains, qui se soudent entre eux et à la couche du dessous. En MJF, une tête projette un liquide sur la section à fondre, puis une lampe chauffe toute la couche : seules les zones imprégnées fusionnent. Le bac descend, une nouvelle couche de poudre est étalée, et ainsi de suite.
La poudre qui n’est pas fondue soutient les pièces pendant l’impression : il n’y a pas de supports. On peut donc empiler et imbriquer des dizaines de pièces dans le même bac. À la fin, le bac refroidit lentement (souvent aussi longtemps que l’impression), puis les pièces sont dépoudrées, sablées, et souvent teintes.
Ce que la poudre fait bien
- Des pièces solides dans presque tous les sens. Les couches fusionnent dans la masse : la pièce ne se délamine pas comme une pièce en fil, même si elle s’allonge un peu moins avant de rompre dans le sens vertical. Le nylon PA12 et le PA11 tiennent les chocs, la fatigue et beaucoup de produits chimiques.
- Des formes impossibles autrement. Canaux internes, pièces emboîtées imprimées d’un seul tenant, charnières intégrées, structures en treillis : sans supports à retirer, la forme n’a presque plus de contrainte.
- La série. Un bac rempli de pièces coûte à peine plus qu’un bac à moitié vide : le prix unitaire baisse fortement de quelques pièces à quelques centaines. C’est le procédé habituel de la petite série sans moule.
- Une bonne précision, de l’ordre de deux à trois dixièmes de millimètre, régulière d’une pièce à l’autre.
Ses limites
- Une surface granuleuse, mate, au toucher légèrement sableux. Un lissage chimique ou par vibration la rend plus douce ; la teinture, noire le plus souvent, uniformise l’aspect.
- Peu de couleurs et de matières : du gris ou du blanc d’origine, des nylons (PA12, PA11, parfois chargés de verre) et du TPU souple.
- Un prix unitaire plus élevé que le fil pour une pièce seule, d’autant qu’un minimum de commande s’applique souvent. Le calcul tient compte de la place occupée dans le bac : une pièce creuse mais encombrante coûte plus que son volume ne le laisse croire.
- Des délais de quelques jours, le temps de remplir un bac, d’imprimer et de laisser refroidir. Le procédé est surtout présent chez les prestataires industriels, rarement chez les petits ateliers.
- Les parois très fines et les grandes surfaces planes se déforment parfois au refroidissement : l’atelier conseille des épaisseurs minimales.
Pour quelles pièces
Le frittage de poudre convient aux pièces fonctionnelles en plastique : boîtiers techniques, clips et charnières, supports, conduits, pièces de machines spéciales, prototypes qui doivent subir de vrais essais, et séries de dizaines à quelques milliers de pièces. Le TPU en poudre donne des pièces souples (semelles, joints, protections). Pour une pièce d’aspect très détaillée, la résine reste meilleure ; pour une pièce unique et bon marché, le dépôt de fil suffit souvent ; au-delà des plastiques, voyez l’impression 3D métal.
Bien préparer sa demande
- envoyez un fichier STL ou STEP, en précisant l’unité, et vérifiez qu’il est fermé avec la visionneuse STL ;
- indiquez la quantité, même approximative : c’est elle qui fait le plus varier le prix unitaire ;
- précisez la matière (PA12, PA11, TPU) ou, à défaut, l’usage et les contraintes de la pièce ;
- demandez la finition voulue (brute, sablée, teinte, lissée) et signalez les cotes d’assemblage ;
- pour une pièce creuse, prévoyez des trous d’évacuation de la poudre : l’atelier vous dira où.
Le calculateur de prix situe le budget à partir de votre fichier. Pour un prix ferme, consultez les ateliers équipés en SLS et MJF de l’annuaire.